上周二下午四点多,一家热电厂检修班的班长打来电话。DN200 蒸汽主管上一台闸阀,阀门和管道之间那道法兰,白天不滴不漏,机组升温后法兰下缘开始挂水珠。他带人把法兰螺栓紧了一遍,第二天早上再看,又渗。
这种情况我们一年要碰上好几回。阀门本体好好的,问题都出在法兰这道接口上。
法兰渗漏先分清:是垫片选错了,还是螺栓没到位
现场别急着补力。先蹲下来看渗漏的位置。
水从法兰边缘、垫片外缘整圈均匀渗出来,多半个垫片选型的事。渗点集中在法兰上某两三颗螺栓附近,那是预紧力不均,螺栓受力有偏。
老张他们厂那台属于后一种。白天管线冷着,螺栓按常温力矩拧到位,看着很紧。蒸汽一进来,法兰、螺栓、垫片三者膨胀量不一样,螺栓被拉长,垫片回弹跟不上,预紧力就掉下来了。
这时候再紧一次,只能顶一晚上。
温度反复循环的管线,法兰渗漏本质是预紧力会跑。常温拧到位只是开始,不是结束。
高温管线上的法兰垫片,别拿常温那套照搬
法兰垫片是这道密封里最容易被顺手换掉、也最容易换错的一件。
常温水管道的法兰上用 PTFE 或者四氟复合垫,便宜好用。搬到 200℃ 以上的蒸汽管线上,四氟会蠕变冷流,厚度一点点塌下去,预紧力跟着丢。
柔性石墨复合垫耐温够,中等压力、法兰密封面平整的场合用着稳。压力等级再往上、温度又反复波动,改用缠绕垫更合适,带内外环那种:外环帮着定位对中,内环挡住介质对垫片边缘的冲蚀。
还有一处常被忽略——法兰密封面的形式要对得上。RF 突面、MFM 凹凸面、RJ 环连接面,三种法兰面配三种垫片,装错了压不实。我们发阀门之前总要问一句管道侧法兰的形式,就是为了这个。
螺栓热紧怎么做:分次、对角、到位,不是加根加长杆使劲拧
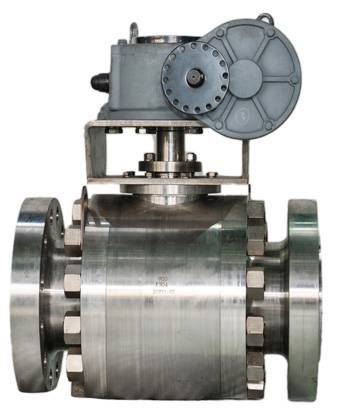
两片法兰压到一起,规范做法是冷紧加热紧两道。
冷紧按对角顺序分两到三遍上力,先把垫片压平,让两片法兰面贴合。管线升温到工作温度、保温做完、温度稳定下来,再做一次热紧,把升温过程中丢掉的那部分预紧力补回去。
顺序永远是正对面的两颗一组,交叉着走。别顺着圆周一路拧过去——同一圈挨着拧,法兰会被压偏,垫片一头紧一头松。
工具上别省。扭矩扳手或者液压拉伸器都行,凭手感加长杆最不可靠:力矩看着大,落到每颗法兰螺栓上却天差地别。热紧时的温度和最终力矩,记进检修单,下次换垫片有参照。
法兰螺栓的螺纹涂的是高温防卡剂,不是普通润滑脂。普通脂到 150℃ 以上就碳化结焦,下回拆卸直接咬死。
装阀门那一步,就该想到的事
不少法兰渗漏,根子在订货和到货那几天。
法兰密封面形式要和管道侧一致;压力等级不能只看阀门,管道法兰也得跟上;法兰垫片通常不在阀门的供货范围里,谁供、什么材质、什么规格,签合同前问清楚;螺栓材质要跟温度匹配,35CrMoA 这类合金钢螺栓在高温工况下比普通 8.8 级稳得住。
我们这边做中核苏阀的授权供货,随货的合格证、材质证明、压力试验记录按台对应,到货验收时能跟铭牌批次对上。这一条在追责的时候特别好用——能立刻分清是阀门侧的问题,还是法兰安装侧的问题。
阀门型号、密封面形式、压力等级这些基础信息,在产品中心各系列页面里都能查到,询价时对着说会省很多来回。
同一道法兰,装的时候省一步,后面往往要停两次机去补。
蒸汽管线升温后的第一次巡检,你会先去看法兰,还是先看压力表?
苏州阿卡盟自动化设备有限公司 · 中核苏阀官方授权特约经销商(授权编号 NO:SFSQ-0036)· 电话 0512-66673578(微信同号 15851489497)